


В непрекъснатия процес на високо-честотно и високо{1}}скоростно развитие в областта на електронните комуникации, производителността и технологията на обработка на високо-честотните платки са особено критични. Високочестотната-платка на ROGERS заема важна позиция в микровълновите и високо-честотните вериги поради отличните си ниски загуби, висока стабилност и изключителни диелектрични свойства. Въпреки това, за да се използват напълно предимствата на листовете ROGERS, прецизните настройки на параметрите на обработка са от съществено значение, които пряко влияят върху електрическите характеристики, надеждността и производствената ефективност на крайния продукт.
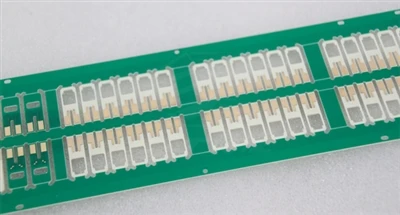
Преглед на характеристиките на високочестотната плоча ROGERS
Високочестотните платки-, произведени от компанията ROGERS, обхващат множество серии, всяка с уникални характеристики поради различни сценарии на приложение и фокуси върху производителността.
Серията RO3000 използва PTFE композитен материал с керамичен пълнеж, който се характеризира с изключително ниска диелектрична константа и ниски загуби. Той е подходящ за сценарии с високо-честотно приложение, които са изключително чувствителни към загуба на сигнал при предаване и имат строги изисквания за стабилност на диелектричната константа, като например високо{3}}сателитна комуникация, военни радарни системи и други области, които изискват изключително висока цялост на сигнала.
Серията RO4000, с RO4350B като типичен представител, принадлежи към серията без PTFE. Той има предимствата на ниска цена, ниска толерантност и стабилни електрически характеристики, като същевременно притежава добра електрическа производителност, което го прави много ефективен в области като потребителска електроника и комуникационни базови станции, които изискват широко{3}}производство за контрол на разходите. Неговата диелектрична константа обикновено е около 3,48 (на базата на общи спецификации за дебелина), а стойността на тангенса на загубите е около 0,0037. Въз основа на постигането на определени характеристики на предаване на сигнала, той може ефективно да намали производствените разходи.
Серията RO5000 използва въглеводородни керамични пълнежни материали и се представя добре при високо-цифрова обработка на сигнали и микровълнови приложения. Например, моделът RO5880 има диелектрична константа едва 2,2 и по-добра стабилност, със стойност на тангенса на загубите от само 0,0009. Има широк спектър от приложения във високо-скоростни вериги, които изискват изключително висока скорост и стабилност на предаване на сигнала, като високо-скоростни табла и високо-производителни компютърни дънни платки.
Серията RO6000 е проектирана специално за автомобилни радари и приложения с милиметрови вълни. Модели като RO3006 и RO6002 могат да поддържат стабилна производителност в сложни автомобилни електромагнитни среди и честотни ленти на милиметрови вълни, осигурявайки точна и надеждна работа на автомобилните радарни системи и осигурявайки солидна хардуерна основа за автомобилно автономно шофиране, помощ за безопасност и други функции.
Ключови точки за настройка на параметрите на обработка
Параметри на сондиране
В процеса на пробиване на плоча ROGERS, поради разликите в свойствата на материала в сравнение с традиционната плоча FR-4, настройките на параметрите трябва да бъдат особено внимателни. Вземайки механичното пробиване като пример, изборът на свредло е от решаващо значение. Най-общо казано, необходими са специални материали от свредла от твърда сплав, за да се справят с относително високата твърдост и устойчивост на износване на плочите ROGERS. По отношение на скоростта обикновено се препоръчва да се настрои между 18000-25000 оборота в минута. Ниската скорост на въртене може лесно да доведе до дефекти като неравности и разслояване на мястото на пробиване на дъската; Ако скоростта на въртене е твърде висока, това може да причини прекомерно генериране на топлина поради триене, което води до локални високи температури на дъската, което води до промени в производителността на дъската и дори води до повишено износване и счупване на свредлото. Скоростта на подаване обикновено се контролира между 0,08-0,15 mm/оборот. Ако скоростта на подаване е твърде висока, това също може лесно да причини неблагоприятни явления като разслояване на дъската и грапави стени на отворите; Ако скоростта на подаване е твърде ниска, това сериозно ще повлияе на ефективността на производството. В допълнение, броят на подредените плочи трябва да бъде разумно контролиран, като обикновено не надвишава 5, за да се гарантира точността и постоянството на качеството на пробиване. За някои високопрецизни продукти може да се изисква и технология за лазерно пробиване. Понастоящем параметри като мощност на лазера, честота на импулса и диаметър на петното трябва да бъдат прецизно регулирани според фактори като дебелина на плочата и размер на отвора. Например, за пробиване на микро отвори от 0,2 mm в плоча ROGERS с дебелина 0,5 mm, може да се наложи мощността на лазера да бъде настроена на 5-8 W и честотата на импулса на 20-30 kHz.
Параметри на ецване
Процесът на ецване има за цел да премахне точно нежеланото медно фолио и да формира прецизни схеми на веригата. Изборът и контролът на концентрацията на ецващия разтвор са от решаващо значение. Често използваният разтвор за ецване за дъска ROGERS е киселинен разтвор за ецване на меден хлорид. Неговата концентрация обикновено трябва да се поддържа на 180-220g/L. Ако концентрацията е твърде ниска, скоростта на ецване ще бъде бавна, ефективността ще бъде ниска и може да доведе до непълно ецване; Ако концентрацията е твърде висока, скоростта на ецване ще бъде твърде бърза, което затруднява точния контрол на ширината и точността на гравираните линии и предразполага към проблеми като празнини на линиите и странично ецване. Температурата на ецване обикновено се контролира на 45-55 градуса. Ако температурата е твърде ниска, скоростта на реакцията на ецване ще бъде бавна; Прекомерната температура не само ускорява изпаряването и разлагането на разтвора за ецване, увеличава производствените разходи, но също така изостря явлението странична корозия. Времето за ецване зависи от дебелината на медното фолио и сложността на веригата, обикновено между 3-8 минути. В същото време, за да се осигури еднаквост на ецването, е необходимо да се контролира разумно налягането на пръскане на разтвора за ецване, обикновено между 0,8-1,2 MPa. Ако налягането е твърде ниско, ецващият разтвор не може да действа напълно върху повърхността на плочата; Прекомерният натиск може да причини повреда на повърхността на дъската.
Ламинирани параметри
Процесът на ламиниране включва пресоване на множество слоеве от плоча ROGERS и медно фолио заедно, за да се образува здрава много{0}}пластова структура от плоча. Температурата на пресоване има значително влияние върху здравината на свързване и ефективността на ламарината. За плочите от серията RO4000 температурата на компресия обикновено е между 180-200 градуса. Температурата е твърде ниска и връзката между плочите не е здрава, което може да причини разслояване; Прекомерната температура може да доведе до прекомерно втвърдяване на смолата в плочата, в резултат на което плочата става крехка и засяга нейните механични и електрически свойства. Налягането на компресията обикновено е между 3-5 MPa, което е недостатъчно за плътно прилепване на слоевете; Прекомерният натиск може да доведе до неравномерна дебелина на платката и дори да причини деформация на медното фолио и повреда на веригата. Времето за компресиране обикновено е между 60-90 минути. Ако времето е твърде кратко, свързването между плочите може да не е достатъчно; Прекомерното време не само влияе върху ефективността на производството, но може също да има отрицателно въздействие върху производителността на платката. Освен това, преди пресоване, е необходимо да се контролира стриктно съдържанието на влага на дъската, като обикновено се изисква съдържание на влага под 0,1%. Прекомерното съдържание на влага може да се изпари по време на процеса на пресоване и да образува мехурчета вътре в плочата, което сериозно да повлияе на качеството на плочата.
Параметри на повърхностна обработка
Съществуват различни методи за повърхностна обработка на ROGERS плоскости, като пръскане с калай, OSP, ENIG и др. Настройките на параметрите за различните методи на обработка имат свои собствени характеристики. Вземайки ENIG като пример, дебелината на никеловия слой обикновено се контролира на 3-5 μm. Никеловият слой е твърде тънък, за да блокира ефективно дифузията на медта, което влияе върху адхезията и устойчивостта на корозия на златния слой; Ако никеловият слой е твърде дебел, това ще увеличи производствените разходи и може да доведе до лоша производителност на заваряване. Дебелината на златния слой обикновено е между 0,05-0,15 μm. Ако златният слой е твърде тънък, той е податлив на проблеми като окисляване и износване, които влияят върху надеждността на електрическите връзки; Прекомерната дебелина на златния слой също може да увеличи разходите и може да повлияе на омокряемостта на споените съединения. По време на процеса на галванопластика, параметри като температура, рН стойност и плътност на тока на разтвора за галванизиране също трябва да бъдат прецизно контролирани. Температурата на разтвора за покритие обикновено е между 45-55 градуса, стойността на pH е между 4,5-5,5, а плътността на тока е между 0,5-1,5 A/dm². Неподходящите стойности на температура и рН могат да повлияят на качеството и еднородността на галванизирания слой; Прекомерната плътност на тока може да причини грапавост и изгаряне на покритието; Плътността на тока е твърде ниска, скоростта на галванично покритие е бавна и ефективността на производството е ниска.
Връзката между параметрите на обработка и свойствата и приложенията на листа
Прецизната настройка на параметрите за обработка е тясно свързана с производителността и крайния ефект на приложение на платката ROGERS. Като вземем за пример антената на комуникационната базова станция, ако параметрите на пробиване не са зададени правилно, което води до груби стени на дупки и големи отклонения на апертурата, това ще повлияе на производителността на електрическата връзка между елемента на антената и захранващата мрежа, като по този начин ще причини изкривяване на диаграмата на излъчване на антената, намаляване на усилването и засягане на обхвата на покритие и силата на сигнала. В процеса на ецване, ако ширината и точността на линията не могат да бъдат прецизно контролирани, могат да възникнат проблеми като пропуски в линията и странична ерозия, което ще промени импедансните характеристики на веригата на антената, което ще доведе до повишено отражение на сигнала и намалена ефективност на предаване. Неразумните параметри на ламиниране, като наслояване на плоскости и неравномерна дебелина, могат да повлияят на цялостната механична стабилност и последователността на електрическите характеристики на антената. В сложни външни среди механичното напрежение може да причини счупване на линията и влошаване на производителността. Неподходящите параметри на повърхностната обработка, като например недостатъчна или дефектна дебелина на златния слой след обработка с ENIG, могат да причинят повреда на електрическата връзка на антената поради окисляване, корозия и други проблеми по време на дългосрочна-използване, което сериозно засяга нормалната работа на комуникационните базови станции.
При прилагането на автомобилен радар влиянието на параметрите за обработка на плочите на ROGERS е по-критично. Автомобилният радар работи във високо-честотната лента на милиметровите вълни с изключително високи изисквания за точност и стабилност на предаване на сигнала. Всякакви леки промени в производителността на платката, причинени от параметрите на обработка, могат да доведат до намаляване на обхвата и точността на измерване на скоростта на радара и дори да доведат до погрешни преценки, пропуски и други ситуации, представляващи сериозна заплаха за безопасността при шофиране.