


В сегашната индустрия, където взаимосвързаността с висока плътност и високоскоростното предаване на сигнала са станали стандарт, структурата на отвора на PCB вече не е обикновен "проводим канал", а основен елемент, който директно определя плътността на окабеляването, целостта на сигнала и добива на масово производство. Много хардуерни инженери често се сблъскват с елементи за потвърждение на избора като "проходни дупки, слепи дупки и заровени дупки" в инженерния EQ лист на фабриката за платки, когато са изправени пред плътно BGA окабеляване и дизайн на платка от високо ниво. Леко отклонение в преценката може да доведе до недостатъчно пространство за окабеляване, дълги пътища за връщане на сигнала и дори значителен спад в общата производителност на платката.
Основни дефиниции и структурни разлики на три вида пори
От гледна точка на структурната същност, основната разлика между проходен отвор, сляп отвор и заровен отвор се крие в „обхвата на проникване на отвора в платката“ и трите съответстват на различна логика на обработка и граници на приложение:
-
Проходен отвор: Той директно прониква от горния слой до долния слой, като напълно прониква във всички слоеве на печатната платка и е най-традиционната структура за свързване. Неговата логика на обработка е "първо натиснете цялата дъска и след това пробийте дупки механично наведнъж", с най-простата верига на процеса и най-ниската цена.
-
-
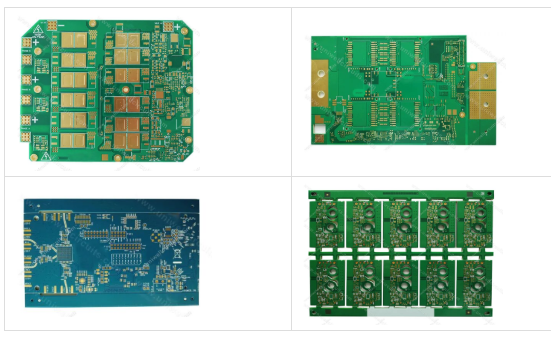
Сляпа дупка: свързва само външния слой на печатната платка с посочения вътрешен слой и не прониква в цялата платка. Като вземем 8-слойни и 14-слойни платки като примери, глухите дупки в 8-слойните платки могат да постигнат 1-L2, 1-L3, 1-4L, 1-5L, 2-3L, 5-8L и 7-8L. 14 слоеве, глухите отвори могат да постигнат междуслойни връзки от 1-7L, 1-10L, 8-14L, и 11-14л.
-
-
Изисква се конфиденциалност, изображението е обработено и е само за справка
Заровена дупка: напълно заровен вътре в печатната платка, без да се простира до каквато и да е външна повърхност. Например, в платка с 20 слоя, заровените дупки постигат взаимно свързване само от L2 до L4 и позициите на дупките не могат да се наблюдават от двете страни на платката. Логиката му на обработка е първо да се пробият отвори за метализация и след това да участва в ламиниране. Цялата обработка на дупките трябва да бъде завършена на етапа на дъска с вътрешна сърцевина и след това дупките се обвиват напълно вътре в дъската чрез последващи процеси на ламиниране.
-
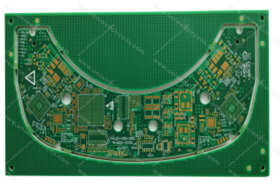
Изисква се конфиденциалност, изображението е обработено и е само за справка
-
Производствен процес и основни параметри на три вида отвори
Различните структури на отворите съответстват на напълно различни връзки на процеса и точност на управление, което е и основната причина за огромната разлика в цената между многослойните платки от висок клас и обикновените платки с отвори:
-
-
Процес чрез дупка: Използват се конвенционални свредла от волфрамова стомана с диаметър от 0,2 mm или повече, а скоростта на шпиндела се контролира от 80 000 до 150 000 оборота в минута. Едно пробиване може да завърши пълната обработка на плочата. Промишленото стандартно съотношение на страните се контролира в рамките на 10:1, а фабриката за платки осигурява обменния капацитет на химикали в стените на отворите чрез хоризонтални PTH линии за галванично покритие. Еднаквостта на дебелината на медта може стабилно да отговаря на IPC ниво 2 или по-високи стандарти. Понастоящем в сценариите за масово производство минималният отвор на проходните отвори може да достигне 0,15 mm, но когато е по-нисък от 0,2 mm, е необходима специална оптимизация на параметрите на оборудването.
-
-
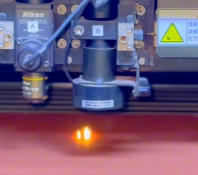
Технология на слепи дупки: разделен на два маршрута: традиционни механично контролирани дълбоки глухи отвори и основни лазерни глухи отвори. Механичните глухи отвори се пробиват с помощта на оборудване за пробиване с контрол на дълбочината, с точност на дълбочина, контролирана в рамките на ± 0,05 mm и конвенционално съотношение на AR от 1,2:1; Лазерните слепи дупки се премахват с помощта на CO₂ или UV лазери с точност на отвора от ± 0,01 mm и минимален отвор от 3 mil. Енергийната плътност се контролира стабилно при 8-12 J/cm², а вътрешният слой и долната верига няма да бъдат повредени по време на процеса. След завършване на лазерната обработка на глухия отвор е необходимо да се оптимизира скоростта на потока и времето за накисване на лекарствения разтвор, за да се избегне остатъчен лекарствен разтвор в глухия краен отвор и да се гарантира, че няма кухини в медното потъване.
-
-
-
-
Процес на погребение: Базирано изцяло на обработка на тънка сърцевина, механичното пробиване първо се завършва върху независимата вътрешна сърцевина, а след това карбонизираната смола върху стената на отвора се отстранява чрез мокро пробиване с калиев перманганат. След това дебелината на медта върху стената на отвора се увеличава до 10-20 μm чрез химическо отлагане на мед и галванично покритие на цяла дъска. Накрая веригата на вътрешния слой се гравира и след това участва в последващото многослойно ламиниране. По време на целия процес температурата, налягането и времевите параметри на ламинирането трябва да бъдат прецизно контролирани, за да се избегне запушването на заровените дупки от потока на лепило в полувтвърдения лист или изместването и деформацията на тънката сърцевина, причинени от напрежението на ламиниране.
-
Типични случаи на приложение в индустрията
Комбинираният избор на различни структури на порите директно определя горната граница на производителността на крайния продукт. Uniwell Circuits създаде зрели решения за внедряване в множество производствени области от висок клас:
-
24 слоя високоскоростна задна платка на AI сървър: Цялата платка възприема основна схема на взаимно свързване на „пробиване през дупка+задно пробиване“ и е снабдена с лазерни слепи дупки от 1-2 порядъка в областта на гнездото на процесора, намалявайки дължината на връщащия път на BGA щифта с повече от 40%, избягвайки сериозно отражение на високоскоростни сигнали в остатъчната купчина през дупка и отговаряйки на изискванията за предаване на SerDes сигнали над 25Gbps. Ако всички тези конструкции използват обикновени проходни отвори, не само пространството за окабеляване ще бъде напълно недостатъчно, но и целостта на сигнала също няма да отговаря на стандартите.
-
-
-
-
16 слоя RO4350B+RO4450F високочестотна платка за глухи отвори: В зоната на RF приемо-предавателния модул L1-L2 лазерни слепи отвори се използват за постигане на близко заземяване, контролиране на паразитната индуктивност на отвора в рамките на 0,1nH и значително намаляване на вмъкнатата загуба на 77GHz милиметрови вълнови сигнали. Ако се използва обикновен проходен отвор, прекалено дълъг път на заземяване ще причини 2-3dB намаление на усилването на антената, което не може да отговори на изискванията за разстоянието на откриване на радара, монтиран в превозното средство.
|
|
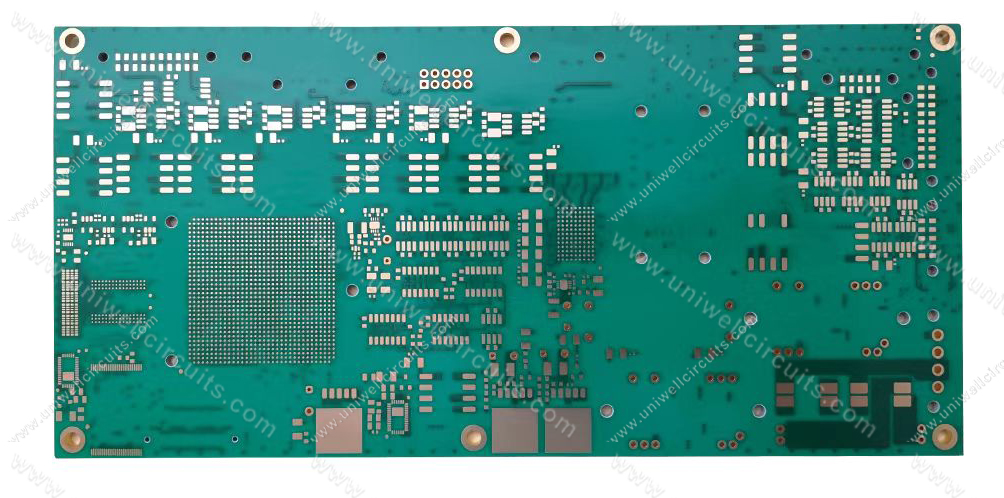
Изисква се конфиденциалност, изображението е обработено и е само за справка
-
-
10 слоя 3-ти ред HDI дъска със слепи заровени отвори: Под SOC чипа на водещата дънна платка на смартфона се използва сляпа заровена дупка+подредени дупки за постигане на вентилатор с висока плътност от хиляди щифтове в BGA област с размера на нокът. Без увеличаване на общия брой слоеве, ресурсите за окабеляване се увеличават с 40%, а пътят на превключване на сигналния слой е значително съкратен, намалявайки общата консумация на енергия с около 12%.
-
26 слоя полупроводникова тестова задна платка: В областта на интерфейса на картата на сондата се използват голям брой заровени дупки за постигане на взаимовръзка между съседни слоеве във вътрешния слой, без да се заема никакво външно пространство за окабеляване. Дори с повече от 20 000 канала за взаимно свързване на цялата платка, толерансът на импеданса на всички сигнални канали все още се контролира в рамките на ± 5%, отговаряйки на изискванията за високопрецизна синхронизация при тестване на чипове. -
Основните принципи на вземане на решения за избор
В практическите проекти няма абсолютно превъзходство или по-ниско качество между трите вида дупки, само разлики в сценариите за адаптиране: предпочитани са обикновени промишлени контролни платки, двуслойни четирислойни потребителски електронни платки и дизайни с пълни отвори за максимизиране на контрола на разходите, като същевременно отговарят на изискванията за производителност; BGA платките с висока плътност и високоскоростните сървърни платки могат да въведат ресурси за окабеляване за оптимизиране на слепи отвори от първи ред; HDI платките от висок клас и миниатюризираните RF модули изискват комбиниран дизайн със слепи заровени отвори, за да се постигне най-висока плътност на свързване в рамките на ограничена площ на платката.