


В областта на електронното производство, особено в процеса на технологията за повърхностен монтаж (SMT),PCB стоманена мрежа, като специална SMT форма, пряко влияе върху качеството на заваряване и производителността на електронните продукти по отношение на качеството на производството. Дълбокото разбиране на производството на стоманени мрежи за печатни платки е от голямо значение за подобряване на нивото на електронното производство.
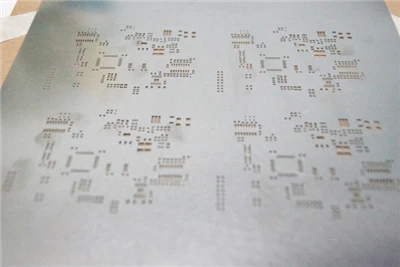
1, Определение и функция на печатна платка стоманена мрежа
PCB стоманена мрежа, известна също като SMT шаблон, е изработена главно от материал от неръждаема стомана. Неговата основна функция е да подпомага прецизното отлагане на паста за запояване, като гарантира, че подходящо количество паста за запояване е точно прехвърлено към определената позиция на празната платка за печатни платки. На производствената линия за SMT, пастата за запояване се отпечатва равномерно върху подложките за запояване на печатната платка през мрежестите отвори на стоманената мрежа, полагайки основата за последващо монтиране и запояване на компоненти и е ключова връзка в осигуряването на надеждността и стабилността на електрическите връзки на електронния продукт.
2, Производственият процес на PCB стоманена мрежа
(1) Метод на химическо ецване
Поток на процеса: Първо проектирайте и оформете стоманения лист с помощта на професионален софтуер за генериране на точни файлове с данни. Впоследствие върху повърхността на стоманения лист се нанася равномерно фоточувствителен материал. Използвайки LDI лазерна технология за директно изобразяване, шаблонът във файла с данни се проектира директно върху стоманения лист, покрит с фоточувствителен материал под формата на лазерен лъч, завършвайки операцията по експониране. След това се извършва проявяване, за да се отстрани неекспонираният фоточувствителен материал и да се изложат зоните, които трябва да бъдат гравирани. Използвайте повторно разтвор за ецване, за да ецвате стоманения лист, за да оформите желаната форма на мрежата и накрая да завършите производството на стоманена мрежа чрез почистване на стоманен лист и стъпки за разтягане на мрежата.
Характеристики: Този метод може да се формова наведнъж, с относително бърза производствена скорост и ниска цена. Той обаче има очевидни дефекти и по време на процеса на ецване е лесно мрежата да има форма на пясъчен часовник или размерът на отвора да стане по-голям (прекомерно ецване) поради трудността при точното контролиране на степента на ецване. Освен това производственият процес е силно повлиян от обективни фактори като опита на операторите и качеството на химикалите, което води до значително натрупване на грешки, което го прави по-малко подходящ за производство на стоманена мрежа с фина стъпка. В допълнение, химикалите, използвани при химическото ецване, могат да причинят замърсяване на околната среда, което не е в съответствие с настоящите концепции за опазване на околната среда.
(2) Метод на лазерно рязане
Процесен поток: Генерирайте точни файлове с данни чрез професионален софтуер за проектиране, използвайте високо-енергийни лазерни лъчи за рязане на стоманени листове според файловете с данни и прецизно изрязване на отвори в мрежата според шаблона за проектиране. След рязане стоманеният лист се полира, за да се отстранят неравностите и шлаката, генерирани по време на процеса на рязане, и накрая се извършва процесът на опъване на мрежата.
Характеристики: Методът на лазерно рязане има предимството на висока точност на производството на данни и е по-малко засегнат от обективни фактори. Трапецовидният отвор, изрязан от него, е полезен за изваждане на спояваща паста, позволявайки прецизно рязане и отговаряйки на изискванията за висока-прецизност при производството на стоманени мрежи. Този метод обаче включва изрязване на отворите на мрежата един по един, което е бавно за производство и сравнително скъпо. Въпреки това, поради отличното си всеобхватно представяне, в момента той е най-широко използваният в индустрията за SMT стоманени мрежи.
(3) Метод на електроформоване
Поток на процеса: Нанесете фоточувствителен филм равномерно върху субстрата, използвайте LDI лазерна технология за директно изобразяване за експониране, оформете специфичен модел върху фоточувствителния филм и след това фиксирайте шаблона чрез проявяване. След това се извършва процесът на галванично покритие с никел, за да се отложи метален никел в определена област, като постепенно се оформя желаната форма на стоманена мрежа. След формоването почистете стоманения лист, за да отстраните примесите и накрая извършете операция по опъване на мрежата.
Характеристики: Стените на стоманената мрежа, произведени по метода на галванично покритие, са гладки, особено подходящи за производство на ултра{0}}стоманена мрежа с фино разстояние, която може да отговори на нуждите за заваряване на компоненти с ултра плътно разстояние при разработването на електронни продукти към миниатюризация и интеграция. Производственият му процес обаче е труден, включва използването на химически агенти, замърсява околната среда и има дълъг производствен цикъл и висока цена, което ограничава-широкомащабното му приложение.
3, Материали, необходими за направата на PCB стоманена мрежа
(1) печатна платка
Предоставената печатна платка трябва да има правилната версия и да няма проблеми като деформация, повреда или счупване. Това е важна справка за производството на стоманени мрежи, като гарантира, че разположението на отворите на стоманените мрежи съответства точно на позицията на подложките за запояване на печатни платки.
(2) Файл с данни
Изисквания за формат: Групите за обработка обикновено приемат множество CAD формати на данни, като GERBER, HPGL,. РАБОТА,. печатна платка,. GWK,. CWK,. PWK,. DXF,. PDF и т.н. Междувременно, подобно на PAD2000,POWERpcb,GCCAM4.14,PROTEL,AUTOCADR14(2000),CLIENT98,CAW350W,V2001 Данните за дизайна на софтуера също са съвместими. Когато файлът с данни е твърде голям, той трябва да се използва ZIP. ARJ,. LZH и други компресирани формати се компресират и предават.
Изисквания към съдържанието: Файлът с данни трябва да включва слой паста за запояване SMT, който трябва да включва данни за Fiducial Mark и данни за формата на печатни платки, както и данни за слоя със символи, за да се разграничи ясно ключова информация като предната и задната част на данните, категориите на компонентите и т.н., осигурявайки цялостна и точна поддръжка на данни за производството на стоманени мрежи.
(3) Подробно обяснение на файловете GERBER
Файлът GERBER е предложен от американската компания GERBER, която преобразува информацията за печатни платки в електронни данни, които могат да бъдат разпознати от различни функции за оптично чертане, известни също като файлове за оптично чертане. Това е софтуерна структура с координати X, Y и допълнителни команди, официално известна като "формат RS274", който се превърна в стандартния формат на файла в индустрията за печатни платки. Файлът GERBER трябва да се използва заедно с файла със списък на Aperture, които заедно определят началната точка, формата и размера на графиката. D-Кодът определя размера и формата на графиките като линии, дупки и подложки във веригата. GERBER файловете са разделени на два типа: RS274D и RS274X. RS274D съдържа X и YDATA, но не включва D-Code файлове; RS274X съдържа съдържанието на X, YDATA и D-Code файлове едновременно.
4, дизайн на отваряне на стоманена мрежа
Дизайнът на отвора на стоманената мрежа пряко влияе върху ефекта на деформиране на спояващата паста, който се определя главно от три фактора: съотношението ширина към дебелина/площ на отвора, геометричната форма на страничната стена на отвора и гладкостта на стената на отвора. Последните два фактора се определят главно от технологията на производство на стоманена мрежа, докато съотношението ширина към дебелина и съотношението площ на отвора са ключови съображения в процеса на проектиране.
(1) Съотношение на ширина към дебелина и съотношение на площта
Определение: Съотношението ширина към дебелина се отнася до съотношението на ширината на отвора към дебелината на стоманената мрежа; Съотношението на площта се отнася до съотношението на площта на отвора към площта на напречното-сечение на стената на отвора. Най-общо казано, за да се постигне добър ефект на деформиране, съотношението ширина към дебелина трябва да бъде по-голямо от 1,5 и съотношението на площта трябва да бъде по-голямо от 0,66. Когато дължината на отвора не достига 5 пъти ширината, съотношението на площта се използва за предсказване на ситуацията на изваждане от формата на спояваща паста, докато в други случаи се взема предвид съотношението ширина към дебелина.
Пример за отваряне на компонент: Вземайки общи компоненти като пример, като QFP компоненти, когато PITCH е 0,635 mm, ширината на подложката е 0,35 mm, ширината на отвора обикновено е проектирана да бъде 0,30-0,31 mm, а дебелината на шаблона е 0,15-0,18 mm. По това време съотношението ширина към дебелина е между 1,7-2,1, а съотношението на площта е между 0,69-0,85; За BGA компоненти, ако диаметърът на подложката е Φ 1,27 mm, диаметърът на отвора обикновено е Φ 0,75 mm, дебелината на шаблона е 0,15-0,18 mm, а съотношението на площта е между 1,0-1,25. Различните компоненти имат различни стандарти за дизайн на отваряне въз основа на техния размер, разстояние и други характеристики.
(2) Специални конструктивни съображения
За компоненти, подобни на чип, над 0603 (1608), дизайнът трябва да се съсредоточи върху проблема с предотвратяването на спойка. IC/QFP компоненти с фина стъпка, за да се предотврати концентрацията на напрежение, най-добре е да имате заоблени ъгли в двата края на отвора; Същото се отнася за BGA и 0402, 0201 компоненти с квадратни отвори. Компонентът с форма на чип използва метод на вдлъбнато отваряне, за да предотврати ефективно феномена на компонентните надгробни паметници. В същото време ширината на отвора на дизайна на стоманената мрежа трябва да гарантира, че най-малко 4 максимум калаени топки могат да преминат гладко.
(3) Конструкция на отваряне на стоманена мрежа със залепващ процес
Опитът в проектирането на отвори от стоманена мрежа с помощта на лепилна технология е от решаващо значение. Отворът на залепващата стоманена мрежа обикновено е проектиран като дълга лента или кръгъл отвор. Ако се използва позициониране на точка без MARK, трябва да се отворят два отвора за позициониране. Ширината W на удължения отвор обикновено е между 0,3 mm и 2,0 mm; Диаметърът на кръглия отвор варира в зависимост от компонента, например компонентът 0603 съответства на диаметър на кръгъл отвор от 0,36 mm, а компонентът 0805 съответства на 0,55 mm. Дебелината на залепващата стоманена мрежа обикновено се избира като 0,15 mm-0,2 mm.
5, Пост обработка на стоманена мрежа
Стоманената мрежа за ецване и галванично покритие обикновено не изисква последваща-обработка, която е насочена главно към лазерна стоманена мрежа. Поради образуването на метална шлака, полепнала по стените на отвора и отворите по време на лазерно рязане, обикновено се изисква повърхностно полиране. Шлифоването може не само да премахне шлаката, но и да направи повърхността на стоманения лист грапава, да увеличи повърхностното триене, да улесни валцуването на спояващата паста и да подобри ефекта на запояване. Ако е необходимо, може да се избере и "електрическо полиране" за допълнително отстраняване на шлаката и подобряване на качеството на стената на отвора.
6, Почистване и поддръжка на стоманена мрежа
По време на използването на стоманена мрежа, спояваща паста или лепило ще останат върху мрежата и повърхността. Ако не се почисти навреме, това ще повлияе на последващото качество на печат и дори ще блокира мрежата. Обичайните методи за почистване включват избърсване и ултразвуково почистване. За избърсване обикновено се използва кърпа без мъх, предварително напоена с почистващ препарат, за ръчно отстраняване на втвърдена спояваща паста или лепило. Ултразвуковото почистване се разделя на тип потапяне и тип спрей, а други производители използват полу-автоматична ултразвукова почистваща машина. Освен това при ежедневна употреба трябва да се обърне внимание на избягването на прекомерен натиск върху стоманената мрежа и осигуряването на хоризонталност на стоманената мрежа и печатната платка по време на печат, за да се поддържа качеството на стоманената мрежа и да се удължи нейният експлоатационен живот.