


Ефективната работа на комуникационните базови станции разчита на поддръжката на печатни платки. Като основната връзка, която му придава функционалност и стабилност, прецизният контрол на обработката на печатни платки и стриктното спазване на предпазните мерки директно определят качеството на продукта.
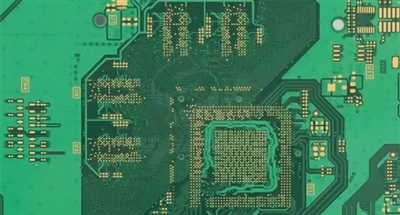
Разкрояване: прецизна подготовка на основни плоскости
В началото на обработката е необходимо да се изрежат плоскости с подходящ размер от целия голям-размерен меден-ламинат според проектните размери. Този процес може да изглежда прост, но всъщност изисква високо ниво на точност. За да използвате високо{4}}прецизни машини за рязане с ЦПУ, грешките при рязане трябва да се контролират в много малък диапазон, за да се осигури постоянен размер на всеки лист. Поради отклонение в размера, това може да доведе до неточно позициониране в следващите процеси, което да повлияе на цялостната точност на обработка. В същото време трябва да се обърне внимание на защитата на повърхността на дъската, за да се избегнат дефекти като драскотини и изпъкналости по време на процеса на рязане, които могат да причинят електрически проблеми като късо съединение при последваща обработка.
Сондиране: Изграждане на линейни съединителни канали
Процесът на пробиване има за цел да създаде пътища за свързване на линии. За комуникационните базови станции с печатни платки изискванията за точност и качество на дупките са изключително високи. Усъвършенствано CNC пробивно оборудване се използва за пробиване на микро отвори с изключително малки диаметри и точност от ± 0,05 mm. При пробиване е необходимо стриктно да се контролира скоростта на свредлото, скоростта на подаване и дълбочината на пробиване. Прекомерната скорост на въртене може да причини прегряване и износване на свредлото и дори да доведе до изгаряне на ламарината; Неправилната скорост на подаване може да причини грапавост на стената на отвора и отклонение в диаметъра на отвора. Неточният контрол на дълбочината може да попречи на отворите да се свържат ефективно със съответните слоеве на веригата. В допълнение, прахът, генериран от пробиването, трябва да се почиства своевременно, за да се предотврати остатъците от него да блокират отворите или да замърсят повърхността, което може да повлияе на последващото метализиращо третиране.
Производство на вериги: Фина резба на вериги
Производството на верига е решаваща стъпка в прехвърлянето на проектирания модел на верига върху платка. Първо нанесете равномерно фоторезист върху повърхността на медния-ламинат. След това прехвърлете изображението на фотомаската с шаблона на веригата върху фоторезиста с помощта на машина за експониране. След проявяване отстранете неекспонираната част от фоторезиста, за да направите модела на веригата видим. След това продължете с ецване, като използвате разтвор за химическо ецване, за да разтворите медното фолио, което не е защитено с фоторезист, оставяйки желаната верига. Прецизният контрол на концентрацията на ецващия разтвор, температурата и времето за ецване е особено важен по време на процеса на ецване. Ако концентрацията е твърде висока или времето е твърде дълго, това ще ецва веригата прекомерно, което ще я накара да стане по-тънка или дори да се счупи; Напротив, ецването не е цялостно, оставяйки излишно медно фолио и причинявайки късо съединение. След като ецването приключи, фоторезистът трябва да се отстрани и веригата трябва да се почисти и изсуши, за да се гарантира, че повърхността на веригата е чиста и без остатъци от фоторезист и оксиден слой.
Обработка на метализация: укрепване на електрическите връзки
Стената на пробития отвор трябва да бъде метализирана, за да се постигнат надеждни електрически връзки между различните слоеве на веригата. Обикновено се използва химическо медно покритие, комбинирано с процес на галванично покритие на мед. Първо нанесете тънък слой мед върху стената на отвора чрез химическо покритие, за да осигурите проводима основа за последващо галванично покритие. По време на процеса на химическо покритие, съставът, температурата и времето за реакция на разтвора за покритие трябва да бъдат строго контролирани, за да се гарантира, че слоят медно покритие е еднороден и плътен. Впоследствие се извършва галванопластика за допълнително удебеляване на медния слой до желаната дебелина. Параметрите като плътност на тока и време за нанасяне на покритие по време на галванопластика влияят върху качеството на медния слой. Ако плътността на тока е твърде висока, това ще доведе до грапава кристализация на медния слой и намаляване на проводимостта; Ако няма достатъчно време, дебелината на медния слой ще бъде недостатъчна, което ще повлияе на здравината на връзката. След метализиращо третиране трябва да се провери качеството на медния слой върху стената на отвора, като се използва методът за наблюдение на нарязване, за да се проверят за дефекти като кухини и разслояване в медния слой.
Компресиране на многослойна дъска: създаване на стабилна структура
За печатни платки на много{0}}комуникационни базови станции, множество вътрешни платки, които са завършили производството на веригата и метализиращата обработка, трябва да се редуват подредени с полувтвърдени листове и да се притиснат една към друга. Преди пресоване се уверете, че всеки слой е чист, без чужди предмети и точно позициониран. Използвайте високо-прецизни позициониращи щифтове или оптични системи за позициониране, за да гарантирате, че отклоненията на междинния слой се контролират в много малък диапазон. По време на процеса на компресиране температурата, налягането и времето са ключови параметри. Скоростта на нагряване трябва да бъде умерена, тъй като твърде бързото може да причини неравномерно втвърдяване на PP листа; Налягането трябва да е достатъчно, за да позволи на PP листа да тече и да запълни празнините между слоевете, но прекомерният натиск може да причини деформация на листа. Времето на задържане трябва да гарантира, че PP листът е напълно втвърден и образува стабилна цялостна структура. След компресиране плоскостта на плочата се тества, за да се гарантира, че тя отговаря на стандартите и да се избегне изкривяване, което да повлияе на последващата обработка и употреба.
Повърхностна обработка: подобряване на защитата и ефективността на заваряване
За да се предотврати окисляването на веригата и да се подобри надеждността на запояване, е необходимо да се третира повърхността на печатната платка. Обичайните процеси включват химическо никелиране и органично покритие с маска за запояване. При химическо покритие на никел със злато, дебелината на никеловия слой обикновено се контролира на 3-5 μm, а дебелината на златния слой е 0,05-0,15 μm. Ако е твърде дебел, ще увеличи разходите и може да повлияе на ефективността на заваряване, докато ако е твърде тънък, защитният ефект ще бъде слаб. Обработката с OSP изисква строг контрол на параметрите на процеса на нанасяне на покритие, за да се гарантира, че защитният филм равномерно покрива повърхността на веригата, образувайки добър защитен слой, без да засяга последващото заваряване.